

Nøyaktigheten til et filtreringssystem er bare like pålitelig som instrumentene som brukes til å verifisere spesifikasjonene. I industrielle miljøer, der et avvik på noen få mikron kan føre til-omfattende forurensning eller mekanisk feil, er det en kritisk teknisk beslutning å velge riktig måleverktøy. Å måle "maskestørrelsen" eller "blenderåpningen" til et filter er ikke en-størrelse-passer-alle. et verktøy som er perfekt egnet for en-tung gruveskjerm ville være fullstendig ødeleggende hvis den ble brukt på en ultra-fin 500-mesh farmasøytisk klut. Følgelig må fagfolk matche instrumentets presisjon, kontaktkraft og forstørrelsesevne til de fysiske egenskapene til filtermediet som inspiseres.
Denne veiledningen gir en teknisk gjennomgang av de fem mest essensielle verktøyene som brukes i feltet og laboratoriet for å måle filternett. Vi vil gå fra grunnleggende mekaniske enheter som brukes for grov identifikasjon til avanserte automatiserte synssystemer som representerer banebrytende for industri 4.0. I tillegg til å bare liste opp maskinvare, vil vi utforske kalibreringskravene, potensialet for menneskelige feil (som parallakse eller over-komprimering), og de spesifikke brukstilfellene der hvert verktøy utmerker seg. Ved å forstå begrensningene og styrkene til disse instrumentene kan kvalitetskontrollledere og vedlikeholdsteknikere sikre at deres filtreringsinfrastruktur oppfyller de strengeste internasjonale standarder for nøyaktighet og pålitelighet.


Digitale mikrometre: Grunnlaget for trådmåling
Verifisering av presisjon i tråddiameter
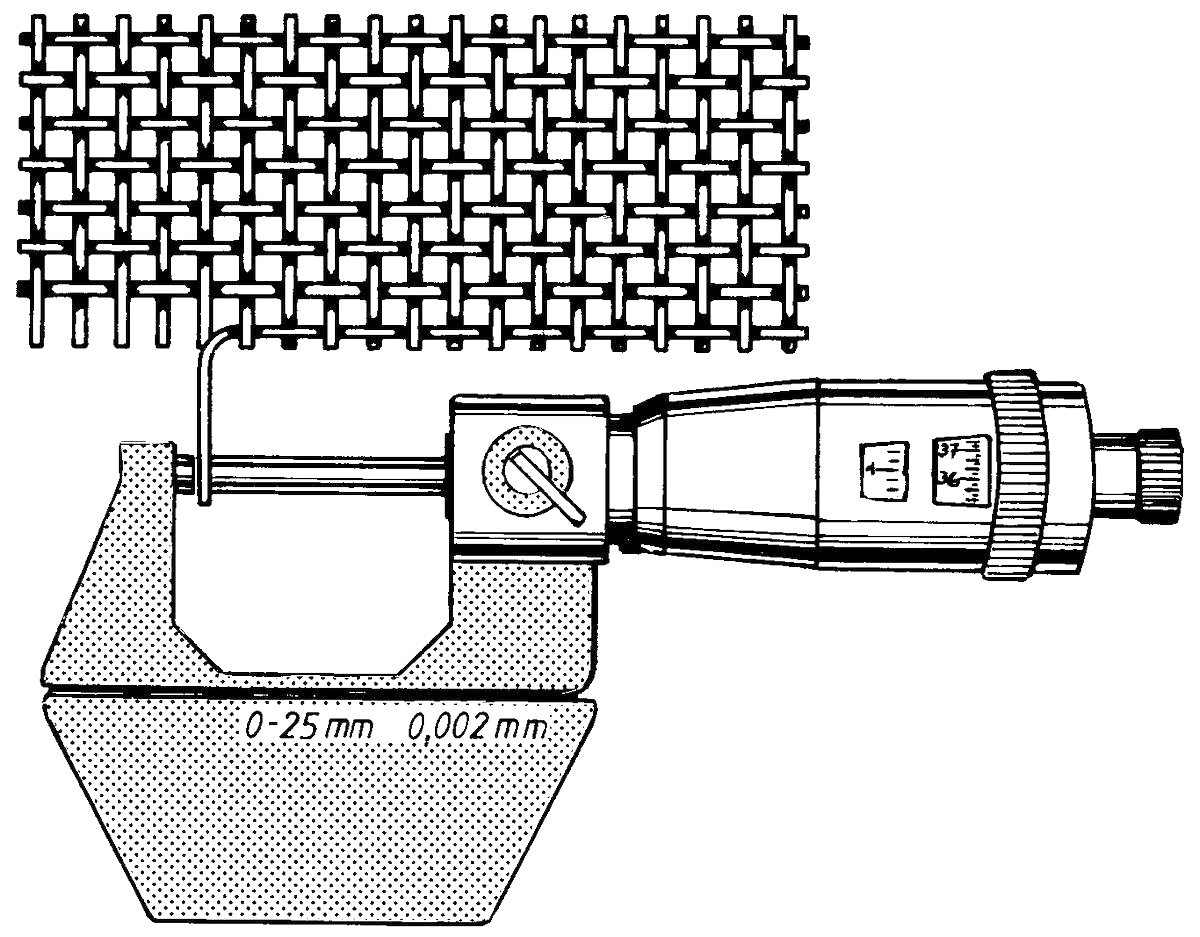
Det digitale mikrometeret er det uunnværlige "første verktøyet" i maskeanalyse. Før man beregner blenderåpningen eller masketallet, må man vite den nøyaktige tråddiameteren (d). Et mikrometer av høy-kvalitet gir en oppløsning på 0,001 mm (1 mikron), noe som er viktig fordi ledningsdiameteren direkte dikterer det åpne området til filteret. Ved inspeksjon av et nett måler mikrometeret tykkelsen på individuelle tråder, slik at ingeniører kan verifisere om produsenten brukte riktig trådtykkelse som spesifisert i Mill Test Report (MTR).
Rollen til Ratchet Thimble
En vanlig målefeil ved bruk av mikrometer på finmasket er «over-komprimering». Hvis operatøren bruker for mye kraft, kan mikrometeret knuse eller flate ledningen litt, noe som fører til en kunstig lav diameteravlesning. Profesjonelle mikrometre av-kvalitet er utstyrt med et "ratchet fingerbøl" eller "friksjons fingerbøl." Denne mekanismen sikrer at en konsistent, repeterbar mengde trykk påføres ledningen hver gang, eliminerer bruker-til-variabilitet og sikrer at målingen ikke er-destruktiv.
Kalibrerer for null-feilnøyaktighet
Mikrometre er følsomme instrumenter som kan drive på grunn av temperaturendringer eller mekanisk slitasje. For å opprettholde nøyaktigheten må de "nullstilles" før hver økt. I laboratorieinnstilling verifiseres de ved hjelp av NIST-sporbare måleblokker. For måling av filternett er det viktig å sikre at måleflatene (ambolten og spindelen) er helt rene; selv en mikroskopisk flekk av støv eller olje kan resultere i en feil på 5-10 mikron, noe som vil forvride den påfølgende beregningen av maskeåpningen betydelig.
Profesjonelle lintester (optiske lupper)
Fast-fokusforstørrelse for manuell telling
Lintesteren er et spesialisert, sammenleggbart forstørrelsesglass som har vært industristandarden for telling av netting i flere tiår. I motsetning til et standard håndholdt forstørrelsesglass, har en lintester en fast base som opprettholder en perfekt brennvidde fra linsen til nettet. De fleste industrielle lintestere gir 10x forstørrelse og har en innebygd- skala (vanligvis 1 tomme eller 25,4 mm) ved basen. Dette gjør at en tekniker kan telle ledningene per tomme med høy stabilitet og minimal optisk forvrengning.
Unngå parallakse og sfærisk aberrasjon
Den primære utfordringen med manuell telling er "parallaksefeil"-den oppfattede endringen i et objekts posisjon sett fra en vinkel. For å bruke en lintester riktig, må øyet plasseres rett over midten av linsen. Testere av høyere-kvalitet bruker "akromatiske" eller "aplanatiske" linser for å forhindre sfærisk aberrasjon (uskarphet i kantene), og sikrer at ledningene på begynnelsen og slutten av 1-tommers skalaen er like skarpe som de i midten.
Feltbruk vs. laboratoriebruk
Mens lintestere er utmerkede for feltidentifikasjon av maskeantall mellom 10 og 150, blir de vanskelige å bruke for masker finere enn 200. Det menneskelige øyet sliter med å skille individuelle ledninger i så små skalaer, selv med 10x forstørrelse. I disse tilfellene fungerer lintesteren som et «hurtig-sjekkverktøy for å verifisere at riktig rull med netting er levert, mens den endelige sertifiseringen overlates til kraftigere digitale inspeksjonssystemer.
Digitale skyvelære: Allsidighet for store blenderåpninger
Måling av "Space Cloth" og store åpninger
For grove filtre, ofte referert til som "Space Cloth" i gruve- og aggregatsektoren, er digitale skyvelære det foretrukne verktøyet. Disse instrumentene er designet for å måle den "klare åpningen" (blenderåpningen) direkte. Fordi disse åpningene ofte er 5 mm eller større, kan de skarpe kjevene på kaliperen lett settes inn mellom ledningene. Digitale skyvelære gir rask veksling mellom metriske og imperiale enheter, noe som gjør dem allsidige for internasjonale prosjekter.
Utfordringen "Indre måling".
Når du bruker skyvelære for å måle maskeåpninger, må teknikeren bruke "innsiden" kjevene (de mindre tennene på toppen av verktøyet). Det er viktig å sikre at kjevene er perfekt parallelle med ledningene. En liten tilt kan resultere i en måling som er større enn den faktiske blenderåpningen. For mer nøyaktige resultater på medium-maskeskjermer, anbefales det å måle over 10 åpninger og dele på 10, i stedet for å stole på ett enkelt målepunkt.
Begrensninger på finmasket og myke materialer
Digitale skyvelære er ikke egnet for finmasket (over 100 mesh) fordi kjevene er for butte til å passe nøyaktig inn i de mikroskopiske hullene. Videre, fordi kalipere krever fysisk kontakt, kan de lett deformere myke nettingmaterialer som kobber, messing eller tynne-syntetiske polymerer. Hvis nettet "buer" under trykket fra skyvelæret, vil den resulterende avlesningen være unøyaktig. I disse scenariene må optiske verktøy uten-kontakt prioriteres.
Digitale mikroskopiske inspeksjonssystemer
Høy-bildebehandling og programvareanalyse
Når filtreringen beveger seg inn i området under-50 mikron, blir digitale mikroskoper obligatoriske. Disse systemene bruker høyoppløselige CMOS-sensorer for å projisere et forstørret bilde av nettet på en dataskjerm. Integrert programvare lar brukeren "klikke" på ledningskanter for å beregne blenderåpning, ledningsdiameter og til og med "varp/avbrudd-forholdet" automatisk. Dette eliminerer belastningen på øynene forbundet med lintestere og gir en digital registrering (skjermbilde) for kvalitetsoverholdelsesmapper.
Automatisert Aperture Mapping
Avanserte digitale mikroskoper kan utføre «Aperture Mapping», der programvaren identifiserer hver eneste åpning i synsfeltet og genererer en statistisk fordeling av størrelsene. Dette er avgjørende for applikasjoner med høy-innsats der «Maksimal individuell åpning» er like viktig som gjennomsnittet. Hvis et 100 mikron filter har et enkelt 120 mikron hull på grunn av en vevdefekt, vil det automatiserte systemet flagge det umiddelbart, mens en manuell telling sannsynligvis vil gå glipp av det.
Dybdeskarphet og 3D-inspeksjon
Noen avanserte-digitale mikroskoper tilbyr "3D-søm" eller "fokusstabling". Dette er spesielt nyttig for inspeksjonDutch WeavesellerSintret flerlags-nettverk, hvor ledningene finnes på forskjellige plan. Ved å ta bilder med forskjellige brenndybder og slå dem sammen, skaper programvaren en skarp, tre-dimensjonal modell av filterets interne bane. Dette gjør det mulig for ingeniører å måle "krøllethet" og "effektiv porestørrelse" til komplekse filterstrukturer som vises som en uskarphet under tradisjonell forstørrelse.
Optiske komparatorer (Shadowgraphs)
Silhouette-måling uten-kontakt
Den optiske komparatoren er "gullstandarden" for-kontaktfri måling i laboratoriemiljø. Den fungerer ved å projisere en forstørret silhuett av nettet på en stor sirkulær glassskjerm ved hjelp av en lyskilde med høy-intensitet. Fordi verktøyet bruker lys for å lage bildet, er det null fysisk kontakt med nettet, noe som gjør det til det perfekte verktøyet for ultra-fine, delikate eller edelt-metallfiltre som må forbli uberørte.
Bruk av digitale avlesninger (DRO) for absolutt presisjon
Operatører bruker et digitalt avlesningssystem (DRO) for å flytte komparatorens scene. Ved å justere et trådkors på skjermen med kanten av en ledning og deretter flytte den til den neste, beregner systemet den nøyaktige avstanden (stigningen) til innenfor 0,0001 mm. Dette presisjonsnivået kreves for sertifisering av testsikter ihtASTM E11ellerISO 3310-1standarder. Det gir mulighet for måling av "gjennomsnittlig blenderåpning" over en statistisk signifikant prøve av maskerullen.
Verifisering av vevenhet og vinkel
Utover enkle dimensjoner lar optiske komparatorer teknikere sjekke "firkantigheten" til vevingen. Ved å rotere skjermens vinkelmåler, kan operatøren måle vinkelen mellom varp- og lukketrådene. Hvis vevingen ikke er perfekt 90 grader (kjent som "skjeving"), endres formen på åpningene fra firkanter til parallellogrammer, noe som endrer filtreringsegenskapene. Den store-formatskjermen til komparatoren gjør disse strukturelle uregelmessighetene enkle å oppdage og kvantifisere.


Verktøysammenligning og utvalgsmatrise
Tilpasse verktøyet til masketallet
Valg av riktig verktøy avhenger først og fremst av masketallet og sertifiseringsnivået som kreves. Tung industriell screening kan håndteres med skyvelære og linjaler, mens farmasøytiske og romfartsfiltre krever presisjonen til optiske komparatorer og digital mikroskopi.
Matrix for valg av nettmålingsverktøy
| Verktøy | Ideell mesh-serie | Målemetode | Presisjon | Bærbarhet |
| Digitalt mikrometer | Alle (Wire Dia) | Kontakt | 0,001 mm | Høy |
| Lin Tester | 10 - 150 | Visuell/manuell | 0,1 mm | Glimrende |
| Digital skyvelære | 2 - 60 | Kontakt | 0,01 mm | Høy |
| Digitalt mikroskop | 100 - 635 | Optisk/Ikke-kontakt | 0,0005 mm | Lav |
| Optisk komparator | 20 - 500 | Skygge/Ikke-kontakt | 0,0001 mm | Stasjonær |
Vanlige feil og verktøy-spesifikke løsninger
Hvert verktøy har et potensielt "feilpunkt". Å forstå disse feilene er avgjørende for nøyaktig datainnsamling.
Vanlige feil og korrigerende handlinger
| Verktøy | Vanlig feil | Teknisk innvirkning | Løsning |
| Mikrometer | Over-stramming | Tynnere ledningsavlesning | Bruk skrallebøllen |
| Lin Tester | Parallaxe | Feiltelling av ledninger | Se vinkelrett på linsen |
| Caliper | Tilting av kjeve | Større blenderåpning | Sørg for at kjevene er parallelle |
| Mikroskop | Dårlig kontrast | Kantdeteksjonsfeil | Juster bakgrunnsbelysning/terskel |
| Komparator | Feil fokus | Uskarp silhuett | Bruk linser med høy-forstørrelse |
Vedlikeholds- og kalibreringsprotokoller
Sikre NIST-sporbarhet
For å stå opp til en kvalitetsrevisjon, må hvert verktøy kalibreres ved hjelp av standarder som kan spores til National Institute of Standards and Technology (NIST). For mekaniske verktøy som skyvelære og mikrometer, involverer dette "måleblokker". For optiske verktøy brukes "Calibration Slides" med etsete kromlinjer av kjente dimensjoner. Uten gjeldende kalibreringssertifikat er enhver måling som tas teknisk "uverifisert" i en regulert bransje.
7.2 Renhold og miljøkontroll
Industristøv og olje er fiendene til presisjonsmålinger. Mikrometerflater må rengjøres med lofritt-papir før hver bruk. Optiske linser på lintestere og mikroskoper bør rengjøres med spesialisert linsevev og isopropylalkohol for å forhindre "spøkelse" eller skjulte bilder. Videre, fordi metall ekspanderer med varme, bør kritiske målinger alltid tas i et temperatur-kontrollert miljø (ideelt sett 20 grader) for å forhindre at termisk ekspansjon forvrider resultatene.
Konklusjon
Endelig anbefaling for industrielle brukere
Nøyaktig måling av filtermaskestørrelse er en teknisk prosess som krever en kombinasjon av maskinvare av høy-kvalitet og disiplinert metodikk. Som vi har gjennomgått, er det ikke noe enkelt "beste" verktøy; snarere er det et "riktig" verktøy for hver spesifikk applikasjon. For raske feltkontroller forblir lintesteren konge. For å verifisere tråddiameteren er det digitale mikrometeret uten sidestykke. Og for den ekstreme presisjonen som kreves av moderne høy-teknologiindustri, gir digital mikroskopi og optiske komparatorer de kontaktløse,-høyoppløselige dataene som er nødvendige for total kvalitetssikring.
Investering i den riktige pakken med måleverktøy-og opplæringen for å bruke dem riktig-forhindrer de katastrofale kostnadene ved å bruke feil filternettverk. Enten du forhindrer en "omkjøring av forurensninger" i en drivstoffledning eller sikrer jevnheten til et farmasøytisk pulver, er presisjonen til instrumentene dine grunnlaget for prosesssikkerheten din. I en verden av industriell filtrering, hvor det mikroskopiske blir makroskopisk når det gjelder innvirkning, er nøyaktig måling den ultimate sikringen.
For å se hvordan disse spesifikke verktøyene integreres i en global filtreringsmålingsstrategi og de matematiske formlene som kreves for å behandle dataene deres, gå tilbake til vår kjernetekniske håndbok:
[Hvordan måle filterets maskestørrelse]