

I kritiske B2B-prosessindustrier-som gjenvinning av edelmetallkatalysatorer, finkjemisk syntese, klor-alkalisk saltlakepolering og farmasøytisk mellomliggende rensing-er den primære beregningen av filtreringssuksess absolutt klarhet. Anleggsledere har ikke råd til "akseptable" gjennomsnitt; en enkelt forekomst av nedstrøms partikkel-bypass kan ødelegge en multi-million dollar batch, forgifte et dyrt katalysatorsjikt eller forårsake alvorlig nedstrøms forurensning av utstyr. For å oppnå konsistent, sub-mikron klarhet krever en urokkelig barriere som fungerer feilfritt under skiftende trykksykluser og tung belastning av faste stoffer.
Dessverre lider mange industrianlegg av mystiske turbiditetstopper midt i-veis i en filtreringsbatch. Selv når du bruker-forbeleggmaterialer av høy kvalitet som kiselgur eller cellulose, klarer fine partikler å tømmes gjennom inn i den rene filtrattanken. Selv om operatører ofte antar at dette skyldes feil pre-belegg eller ut--filterhjelpemidler, er den sanne synderen vanligvis funnet på det mekaniske nivået:Mikro-deformasjon av filterbladåpningsmatrisenkombinert med bypass-lekkasje rundt rammekantene.
Når et filterblad ikke kan opprettholde sin dimensjonale integritet under trykk, forvandles det fra et-presisjonsverktøy til en upålitelig skjerm. For å forstå hvordan den generelle produksjonspresisjonen påvirker denne ligningen,-inkludert toleranser for toleranser for rammens retthet, strukturell sveiseintegritet og sertifiseringer for råvarefabrikker,-gå gjennom vår primære[Filterblad i rustfritt stål]søyleside.
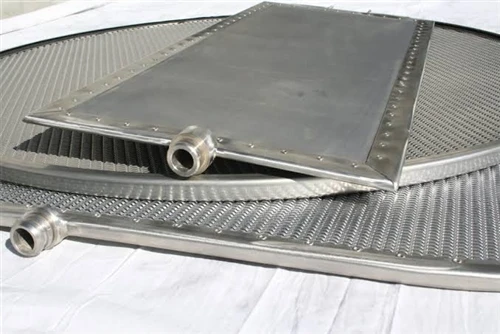

Mekanikken til trådforskyvning og poreforvrengning under trykk
For å forstå hvordan fine partikler omgår et filter, må vi undersøke de mikroskopiske kreftene som virker på et filterbladnett under en standard batchkjøring. Ettersom en filtreringssyklus skrider frem, samler faste stoffer seg på den ytre huden, og skaper en tett filterkake. Denne kaken fungerer som en flytbegrensning, og får differensialtrykket over bladet til å øke jevnt. Dette trykket er ikke en jevn kraft; den utøver lokaliserte mekaniske belastninger over hver kvadratmillimeter av trådduken.
I standard,-erstatningsfilterblader er den ytre trådduken vevd ved bruk av konvensjonelle industrielle metoder og strukket over støttenettet med minimal spenning. Under en driftsbelastning på 3,0 til 5,0 bar, opplever de individuelle varp- og vefttrådene i vevingen intense skjær- og strekkspenninger.
Hvis ledningene ikke er mekanisk låst i posisjon, vil de gli og skifte ved skjæringspunktene. Denne mikro-forskyvningen fører til at individuelle poreåpninger utvides og forvrenges. En pore konstruert for å fange 10 mikron partikler kan strekke seg inn i en avlang 18 mikron åpning under toppbelastning.
Så snart disse åpningene deformeres, passerer fine partikler, katalysatorskår eller karbonstøv rett gjennom bladet, noe som forårsaker en plutselig økning i filtratets turbiditet og tvinger til en tidlig stans av partiet.
Teknisk parametermatrise: Presisjon-blenderåpning og strukturell stabilitet
For å sikre null-omgå ytelse og langsiktig-klarhet i krevende prosesslinjer, må anskaffelses- og ingeniørteam evaluere spesifikke strukturelle benchmarks. Følgende matrise fremhever de kritiske parameterne som kreves for å opprettholde tette poregeometrier og fullstendig bypass-isolasjon under maksimale driftsbelastninger:
| Engineering & Clarity Parameter | Standard erstatningsblader | Våre konstruerte-matriseelementer | Test/verifiseringsmetode |
| Initial Pass Filtrat Clarity | ~90 % til 94 % effektivitet | Større enn eller lik 99,8 % effektivitet First Pass | Digital turbidimeter (NTU-profilering) |
| Stabilitet for trådlås | Lav (ledninger glir under friksjon) | Mekanisk-høyspenningslås | Optisk mikro-deformasjonsanalyse |
| Maks. tillatt mesh-avbøyning | Større enn eller lik 2,0 mm under 4,5 bar |
Mindre enn eller lik 0,3 mm fast under-matrise |
Høy-laserprofilometri |
| Rammegrense Snekkerarbeid | Punkt-sveiset eller mekanisk krympet | Kontinuerlig 360 graders Robotic Hermetic Weld | Helium massespektrometer lekkasjetest |
| Kakeutgivelsestopografi | Grov, høy-trådprofil | Presisjonskalendert plan ansikt | Profilometer for overflateruhet (Ra) |
| Kanaliseringsmotstand for slurry | Dårlig (sakking skaper stier) | Utmerket (stivt flatt ansikt) | Visuell kartlegging av kaketykkelse |
| Sporbarhetsstandarder | Generisk batchsporing | Individuell serialisert bladrevisjon | Positiv materialidentifikasjon (PMI) |
Den farlige forbindelsen mellom mesh-avbøyning og kakesprekker
Blenderåpningsforvrengning er ikke den eneste risikoen forbundet med en fleksibel filterhud. Når den ytre trådduken synker eller bøyer seg innover mot dreneringskjernen under trykk, endrer den det fysiske fundamentet som støtter filterkaken.
Industrielle filterkaker-spesielt de som er dannet av tette kjemiske partikler, aktivert karbon eller krystallinske salter-er svært stive og sprø. De krever en urokkelig, perfekt flat overflate for å opprettholde sin strukturelle integritet.
Når en standard filterbladskinn bøyer seg eller bøyer seg innover med 2 mm eller mer under belastning, kan ikke den sprø filterkaken tilpasse seg denne endrede krumningen. Som et resultat utvikler kaken dype, mikroskopiske sprekker og sprekker.
Når en sprekk dannes, tar prosessvæsken minst motstands vei, og suser gjennom bruddet. Dette eliminerer filtreringsfordelene til kaken og utsetter det rå nettet for høy-partikkelerosjon.
Dette fenomenet, kjent som foretrukket kanalisering, forårsaker umiddelbar partikkelbypass og fører til ujevn kakevask, dårlig kaketørrhet og vanskelig kakefrigjøring under utladningssykluser.
For å se hvordan våre forvrengningsbestandige, flate-matrisekonfigurasjoner eliminerer denne avbøyningsrisikoen, kan du utforske våre detaljerte mekaniske sammenbrudd på våre dedikerte[Warp-Resistant Flat-Overflatetrykkbladfilterelementer]ytelsesside.
Konstruksjon av omkretsen: Kontinuerlig hermetisk rammesnekkeri
Selv om filtreringsnettet opprettholder perfekt åpningsstabilitet, vil et filterblad fortsatt svikte hvis prosessvæsken kan omgå nettet helt ved den ytre rammegrensen. I mange budsjettfilterbladdesigner settes flerlagsnettingspakken ganske enkelt inn i en U--kanalramme av metall og festes med intermitterende punktsveising eller mekaniske krympenitter.
Denne konstruksjonsmetoden etterlater mikroskopiske hull mellom punktsveisene eller langs den krympede kanten. Under påvirkning av differensialtrykk omgår fine slampartikler den aktive filtreringsflaten fullstendig, migrerer gjennom disse kanthullene og kommer direkte inn i den rene dreneringskjernen. Denne kanten-omgåelse undergraver fullstendig-mesh-utvalget av høy kvalitet.
Våre presisjonskonstruerte-matriseelementer løser denne sårbarheten gjennom fullstendig kantisolering. Multi-nettingspakken settes inn i en tung-gauge, CNC-formet U--kanalramme og sikres med en automatisert, kontinuerlig 360-graders robotsveis.
Dette skaper en sømløs, hermetisk forsegling rundt hele omkretsen av bladpanelet. Denne robotsømmen sørger for at hver dråpe prosessvæske tvinges til å passeregjennompresisjons-aperturfiltreringshuden, gir absolutt bypass-isolasjon og garanterer konsistent filtratklarhet.

Forhindrer blinde flekker med kalandrert omvendt nederlandsk vev
For maksimal klarhet i fine poleringsløkker, bruker elementene våre høy-tetthetReverse Plain Dutch Weave (RPDW)ellerTwilled Dutch Weavekonfigurasjoner. I disse avanserte vevingene er varptrådene tett pakket sammen, og skaper en intrikat, kronglete bane som fanger opp fine partikler samtidig som den opprettholder utmerket flytgjennomtrengelighet.
For å optimalisere denne matrisen med høy-tetthet for industrielle tjenester, gjennomgår den vevde nettingduken en kontrollert kalandreringsprosess. Presisjons termo-mekaniske valser legger et enormt, jevnt trykk for å flate ut overflateknokene på stålduken.
Denne utflatingen skaper en jevn, plan overflatetopografi. Kalandrering låser trådkryssene sammen, forhindrer poreforvrengning under trykk, og eliminerer mikroskopiske sprekker der fine partikler kan kile seg fast.
Ved å eliminere disse mikro-kilene forhindrer vi permanent poreblinde, senker kravet til tilbakespylingstrykk og sørger for at filterkaken glir rent av under pneumatiske vibrasjoner eller slusesykluser.
Sjekkliste for teknisk revisjon for anleggsanskaffelsesteam
For å sikre at din neste gruppe med utskiftningsfilterblader med høy-klarhet gir pålitelig, null-bypass-ytelse i kritiske filtreringssløyfer, kontroller disse tre essensielle produksjonsstandardene:
● Kontinuerlig grenseforsegling:Sørg for at anskaffelsesspesifikasjonen krever en kontinuerlig, fullstendig-robotsveising rundt rammens omkrets, forbyr punktsveising eller mekanisk krymping.
● Null-avbøyningsstøttenett:Bekreft at den innvendige dreneringskjernen bruker en kraftig-forspent,-presset trådmatrise som er i stand til å begrense hudavbøyningen til mindre enn$0,3\\tekst{ mm}$under maksimalt trykk.
● Alloy Matrix Sertifisering:Krev individuelle blad positiv materialidentifikasjon (PMI) testing for å sikre at ingen dårligere rustfrie stålkvaliteter brukes i de aktive filtrerings- eller støttelagene.
Konklusjon
Å oppnå feilfri filtratklarhet er umulig når du bruker standard erstatningsblader bygget med løse netting, fleksible kjerner og punkt-sveisede rammer. Disse strukturelle svakhetene introduserer intern strømningsbypassering og poreforvrengning, noe som resulterer i nedstrøms forurensning, kortere batch-sykluser og kostbar produktre-filtrering. Investering i presisjonskonstruerte-matriseelementer-der låste ledningskonfigurasjoner, null-defleksjonsstøttelag og 360-graders hermetisk sveisede rammer fungerer sammen – ivaretar nedstrømsprosessene dine, maksimerer produktets renhet og holder produksjonslinjen i gang på topp.