

Korrekt kutting av rustfritt stålnett er et kritisk trinn som direkte påvirker installasjonsnøyaktigheten, strukturell integritet, filtreringsytelse og generell levetid. Enten du arbeider med sveisede nettingpaneler for armering eller vevd trådnett for filtrering og sikting, kan feil skjæring føre til frynsete kanter, dimensjonsforvrengning, korrosjonsinitiering og unødvendig materialavfall. Fordi netting av rustfritt stål varierer betydelig i tråddiameter, vevstruktur og mekanisk oppførsel, må kuttemetoder velges nøye basert på masketype, tykkelse og brukskrav.
Denne veiledningen gir en omfattende, praktisk oversikt over hvordan du skjærer rustfritt stålsveiset netting og vevd nett effektivt. Den forklarer verktøyvalg, skjæreteknikker, sikkerhetshensyn, kantbearbeiding og kvalitetskontrollpraksis. Ingeniører, produsenter og innkjøpsfagfolk kan bruke denne veiledningen til å forbedre kuttepresisjonen, redusere etterarbeid og sikre pålitelig nedstrømsytelse i filtrering, drenering, konstruksjon og industrielle systemer.

Forstå rustfritt stålnett før skjæring
Forskjeller mellom sveiset mesh og vevd mesh
Rustfritt stål sveiset mesh og vevd mesh oppfører seg svært forskjellig under kutting, noe som gjør det viktig å forstå deres strukturelle egenskaper før du velger verktøy eller metoder. Sveiset nett består av langsgående og tverrgående trådmotstand-sveiset ved skjæringspunkter, og skaper et stivt rutenett med fast avstand. Denne stivheten gir utmerket dimensjonsstabilitet, men det betyr også at skjærekrefter overføres på tvers av strukturen. Hvis uriktig verktøy brukes, kan skjæring introdusere spenninger ved sveisepunkter, potensielt svekke tilstøtende kryss eller forårsake lokal deformasjon.
Vevd mesh, derimot, produseres ved å flette varp- og vefttråder i mønstre som vanlig vev, twillvev eller nederlandsk vev. Denne sammenvevde strukturen gir vevd mesh større fleksibilitet, men gjør den også utsatt for kantfloss når den kuttes feil. Å kutte vevd netting uten å stabilisere kantene kan tillate ledninger å løsne eller forskyve seg, endre blenderåpningsstørrelse og kompromittere filtreringsnøyaktigheten. Ved å forstå disse grunnleggende forskjellene kan produsentene forutse risikoer og velge passende skjærestrategier.
Påvirkning av tråddiameter og maskeåpning
Tråddiameter og maskeåpningsstørrelse spiller en viktig rolle for å bestemme skjærevansker og verktøyvalg. Tykkere ledninger krever høyere skjærekraft og mer robust verktøy, mens fine ledninger lett kan skades av for høyt trykk eller feil bladgeometri. I vevd netting som brukes til filtrering, er det avgjørende å opprettholde konsistent blenderåpning. Overdreven deformasjon under kutting kan forvrenge åpninger nær kuttekanten, noe som reduserer filtreringsnøyaktigheten og strømningskonsistensen.
I sveiset netting øker tykkere tråder skjæremotstanden, men bidrar også til å opprettholde kantstabiliteten etter kutting. Imidlertid kan skjæring for nær sveisepunkter føre til spenningskonsentrasjoner. Ingeniører spesifiserer ofte minimumskantmarginer for å bevare strukturell integritet. Riktig planlegging basert på tråddiameter og maskeåpning sikrer at kutting ikke påvirker ytelsen eller installasjonskompatibiliteten negativt.
Overveielser av rustfritt stål under skjæring
Ulike rustfrie stålkvaliteter reagerer ulikt på skjæreprosesser på grunn av variasjoner i hardhet, duktilitet og arbeids-herding. Austenittiske kvaliteter som 304, 316 og 316L er tøffe og formbare, men har en tendens til å arbeide-herde når de kuttes, noe som øker verktøyslitasje og varmeutvikling. Ferritiske kvaliteter som 430 er hardere og mindre duktile, noe som kan gjøre kutting mer sprø hvis feil teknikker brukes.
Å forstå materialkvaliteten hjelper produsentene med å velge skjærehastigheter, bladmaterialer og kjølestrategier. For eksempel minimerer langsom, kontrollert skjæring med skarpe verktøy varmeoppbygging og reduserer risikoen for misfarging eller mikrostrukturelle skader som senere kan påvirke korrosjonsmotstanden.

Manuelle kuttemetoder for rustfritt stålnett
Bruk av håndsaks og tinnklipp
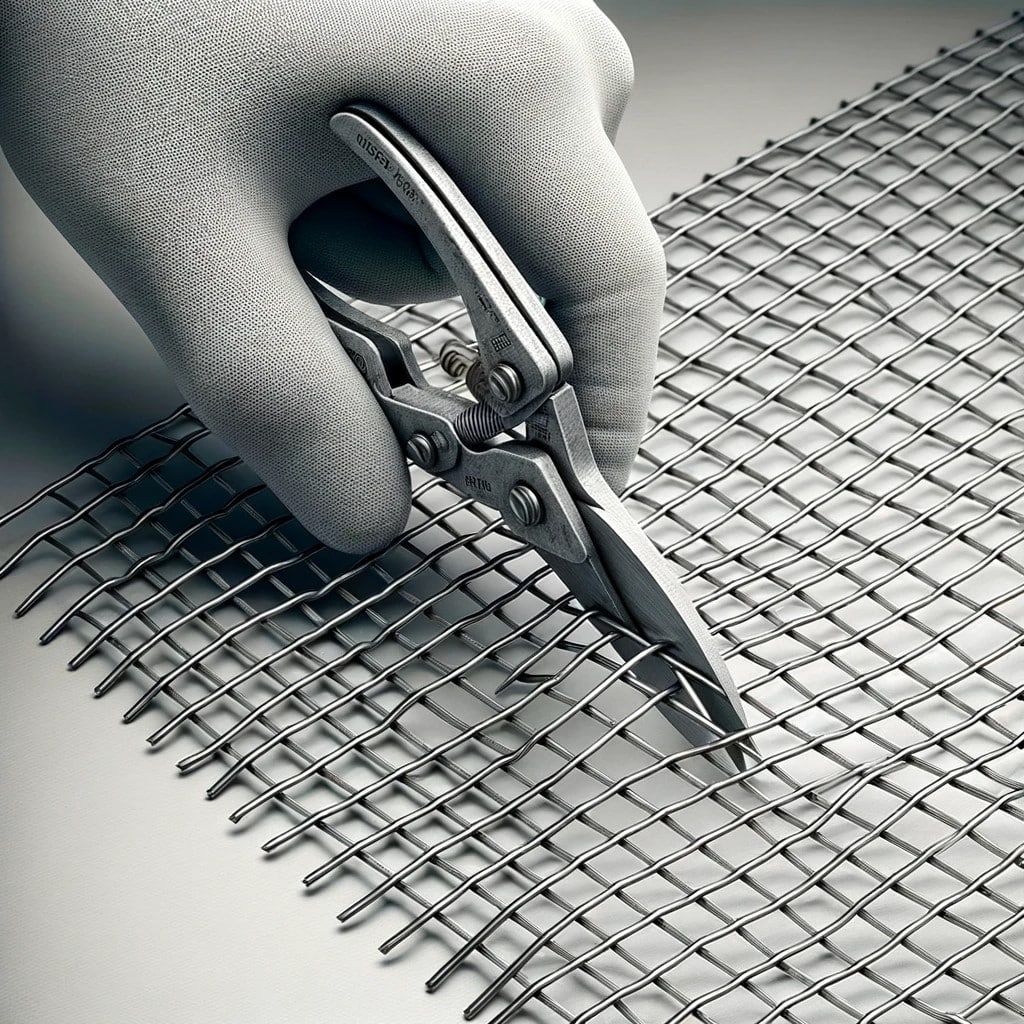
Håndsakser og tinnklipper brukes ofte til å kutte tynt netting av rustfritt stål, spesielt ved små-produksjon eller på-installasjon. De er egnet for finvevd netting og lett sveiset netting med små tråddiametre. Den viktigste fordelen med håndverktøy er kontroll; operatører kan foreta nøyaktige kutt langs markerte linjer uten å generere overdreven varme eller gnister.
Håndskjæring krever imidlertid riktig teknikk. Å kutte for raskt eller i feil vinkel kan bøye ledninger eller skape taggete kanter. For vevd netting er det viktig å feste nettet godt for å forhindre forskyvning under kutting. Operatører bør kutte en ledning om gangen i stedet for å tvinge flere ledninger samtidig, noe som reduserer forvrengning og håndtretthet. Selv om håndverktøy er kostnadseffektive-, er de best begrenset til lav-volum eller presisjonsoppgaver der hastigheten ikke er kritisk.
Boltkuttere for tykkere sveiset nett
Boltkuttere er mye brukt for å kutte tykkere sveisede nettingpaneler, spesielt i konstruksjon og utendørs bruk. Deres lange håndtak gir mekaniske fordeler, slik at operatører kan kutte gjennom tyngre ledningsdiametre med mindre fysisk anstrengelse. Boltkuttere er effektive for rette kutt og grov dimensjonering av nettingpaneler før endelig trimming.
Til tross for sin kraft, kan boltkuttere introdusere deformasjon hvis de ikke brukes forsiktig. Skjæring for nær sveisepunkter kan skade tilstøtende skjøter, og ujevnt trykk kan føre til at trådendene blusser. For å minimere problemer, bør operatører plassere kutterkjevene rett på ledningen og bruke jevn, kontrollert kraft. Boltkuttere er ideelle for strukturelle applikasjoner der kantpresisjon er mindre kritisk, men styrke og hastighet er nødvendig.
Begrensninger for manuelle kuttemetoder
Mens manuelle kuttemetoder tilbyr fleksibilitet og lave kostnader, har de begrensninger. Presisjonen avtar med økende ledningsdiameter, og tretthet av operatøren kan føre til inkonsekvente resultater. Manuelle metoder er også uegnet for produksjon av store-volum eller komplekse former. Å forstå disse begrensningene hjelper ingeniører med å bestemme når de skal gå over til mekaniske eller automatiserte kutteløsninger.
Mekanisk skjæreverktøy og utstyr
Vinkelslipere og avskjærende-hjul
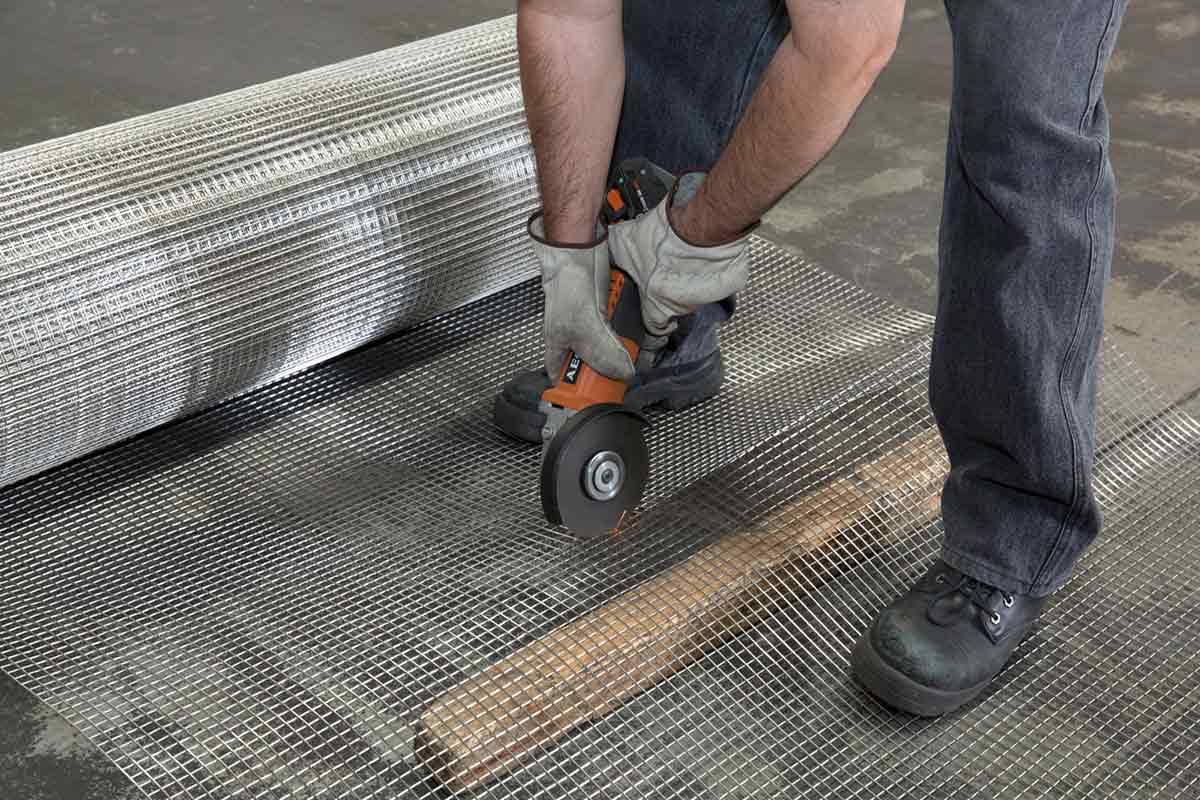
Vinkelslipere utstyrt med -klassifiserte avskjæringshjul i rustfritt stål- brukes mye til å kutte sveiset nett og tyngre vevd nett. De tilbyr hastighet og allsidighet, noe som gjør dem egnet for-plasser og verkstedmiljøer. Vinkelslipere kan håndtere tykkere ledninger og større paneler effektivt.
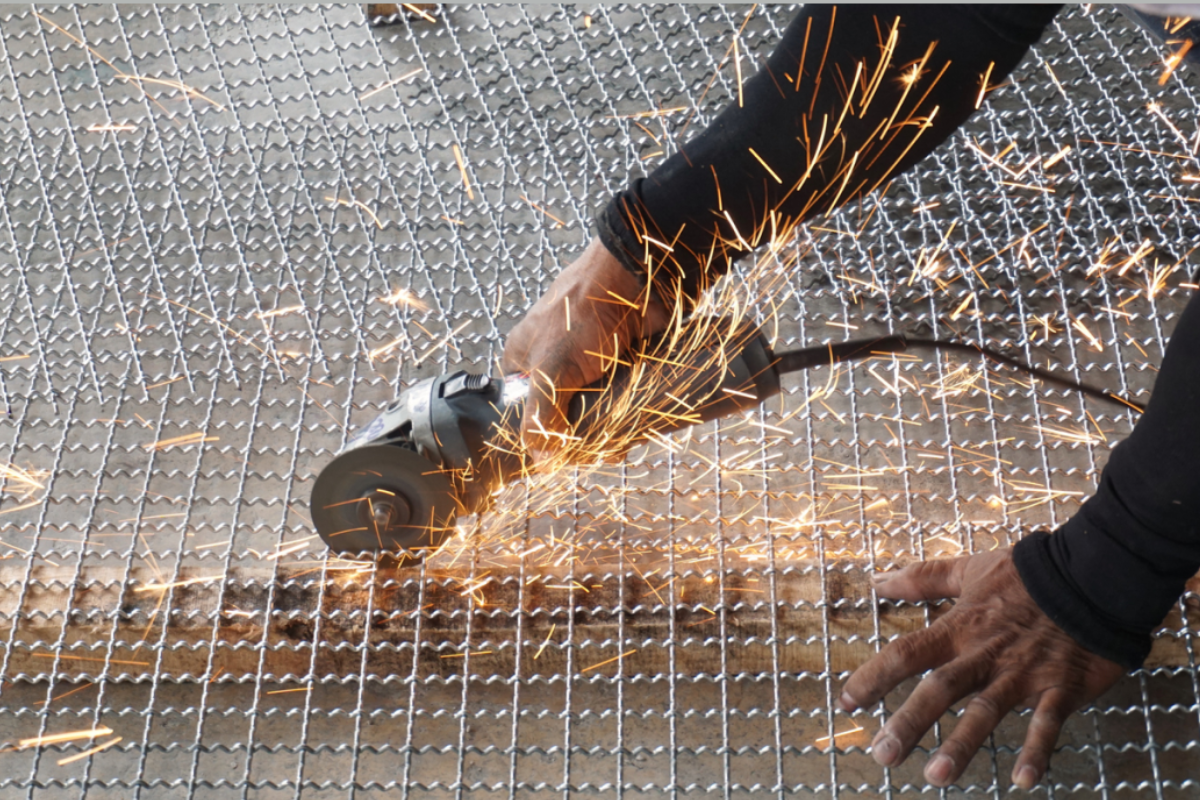
Imidlertid genererer de betydelig varme og gnister, som kan misfarge rustfritt stål og potensielt påvirke korrosjonsmotstanden hvis de ikke håndteres riktig. Bruk av passende hjulmaterialer, opprettholdelse av jevn skjærehastighet og unngåelse av for høyt trykk bidrar til å redusere varmeoppbygging. Operatører bør også bruke riktig verneutstyr, da gnister og skarpe fragmenter er vanlige farer.
Giljotinsaks og nettingskjæremaskiner
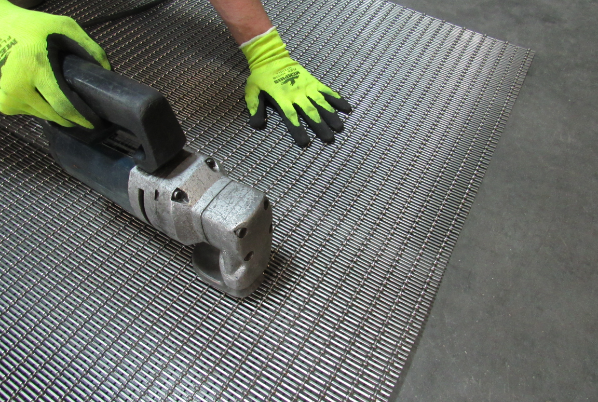
For industriell-skalakapping gir giljotinsakser og dedikerte nettingskjæremaskiner overlegen nøyaktighet og repeterbarhet. Disse maskinene bruker jevn skjærekraft over maskebredden, og produserer rene kanter med minimal deformasjon. De er spesielt effektive for vevd netting som brukes i filtrering, hvor kantkvalitet direkte påvirker ytelsen.
Maskinskjæring gir presis kontroll over dimensjoner, reduserer avfall og sikrer konsistens på tvers av partier. Selv om den opprinnelige investeringen er høyere, forbedrer mekanisk skjæreutstyr produktiviteten og kvaliteten betydelig i operasjoner med store-volum.
Plasma- og laserskjæring for tilpassede former
Avanserte kuttemetoder som plasma- og laserskjæring brukes for komplekse former, tykt sveiset nett eller integrerte sammenstillinger. Laserskjæring gir eksepsjonell presisjon og minimal mekanisk påkjenning, noe som gjør den ideell for applikasjoner som krever stramme toleranser. Plasmaskjæring er raskere og egnet for tykkere materialer, men introduserer mer varme.
Begge metodene krever nøye parameterkontroll for å forhindre overdreven varme-påvirkede soner. Rengjøring eller passivering etter-kuttet kan være nødvendig for å gjenopprette korrosjonsbestandigheten. Disse teknikkene er best egnet for spesialiserte produksjonsmiljøer.
For en mer detaljert sammenligning av skjæreverktøy-fra manuelle sakser og boltkuttere til laser- og CNC-systemer
denne veiledningen om verktøyvalg for skjæring av rustfritt stål gir en praktisk oversikt over effektivitet, nøyaktighet og kostnadshensyn.
Verktøyvalgsveiledning for kutting av rustfritt stålnett: Fra håndverktøy til CNC
Skjæring av vevd netting uten slitasje eller forvrengning
Kantstabiliseringsteknikker
Å forhindre frynsing er en av de største utfordringene ved skjæring av vevet rustfritt stålnett. Før skjæring kan kantene stabiliseres ved hjelp av midlertidig klemme, klebebånd eller punktsveising. Disse metodene holder ledningene på plass, og forhindrer at de løsner under kutting.
For finfiltreringsnett er stabilisering spesielt viktig. Selv små trådbevegelser kan endre blenderåpningens geometri, noe som påvirker filtreringsnøyaktigheten. Riktig stabilisering sikrer rene kanter og jevn ytelse.
Hvis filtreringsytelsen er kritisk, er det også viktig å forstå hvordan ulike skjæremetoder direkte kan påvirke blenderåpningsstabilitet og mikronøyaktighet-dette emnet utforskes i detalj i artikkelen vår om hvordan skjæremetoder påvirker filtreringsnøyaktigheten i vevet rustfritt stålnett.
Hvordan kuttemetoder påvirker filtreringsnøyaktigheten i vevet rustfritt stålnett
Klipperetning og sekvens
Retningen og rekkefølgen av skjæringen påvirker eggkvaliteten. Å kutte parallelt med varp- eller vefttråder reduserer motstanden og minimerer forvrengning. Kutting diagonalt øker risikoen for wirebevegelse og ujevne kanter. Planlegging av skjærebanen og sekvensen bidrar til å opprettholde maskeintegriteten.
Post-Cut Edge Treatments
Etter kutting kan kantene kreve etterbehandling for å fjerne grader eller skarpe spisser. Lett sliping, børsting eller rulling av kanter forbedrer sikkerheten og forhindrer skade på tilstøtende komponenter under installasjonen. Riktig etterbehandling reduserer også spenningskonsentrasjonspunkter som kan initiere korrosjon.
Sikkerhetshensyn under nettingskjæring
Personlig verneutstyr (PPE)
Kutting av rustfritt stålnett involverer skarpe kanter, flygende fragmenter og potensielle gnister. Hansker, vernebriller, ansiktsskjermer og verneklær er avgjørende. For mekanisk skjæring kan det også være nødvendig med hørselsvern.
Arbeidsområde og verktøysikkerhet
En stabil arbeidsplass forhindrer ulykker og sikrer presisjon. Mesh skal være sikkert fastklemt eller støttet for å forhindre bevegelse. Verktøy må vedlikeholdes på riktig måte, med skarpe kniver og intakte vern. Å følge sikkerhetsprotokollene reduserer skaderisikoen og forbedrer kuttekvaliteten.
Håndtering og avhending av kuttede kanter
Kuttede nettingkanter er skarpe og farlige. Riktig håndtering, merking og avhending forhindrer skader under transport og installasjon. I industrielle miljøer forbedrer standardiserte håndteringsprosedyrer sikkerhet og effektivitet.
Kvalitetskontroll etter kutting av rustfritt stålnett
Dimensjonsnøyaktighet og toleransekontroller
Etter kutting skal maskedimensjoner verifiseres mot spesifikasjoner. Nøyaktig dimensjonering sikrer riktig passform under installasjonen og forhindrer omarbeiding. Måleverktøy og maler bidrar til å opprettholde konsistens.
Strukturell integritet og kantinspeksjon
Det er viktig å inspisere kuttekanter for deformasjon, ødelagte sveiser eller løse ledninger. Tidlig oppdagelse av defekter forhindrer nedstrømsfeil og sikrer pålitelig ytelse.
Klargjør netting for installasjon eller fremstilling
Riktig rengjøring og emballasje beskytter kuttet nett mot forurensning og skade. Korrekt forberedelse av netting sikrer jevn integrering i filtreringssystemer, dreneringsenheter eller strukturelle rammer.
Etter kutting blir kantbearbeiding og korrosjonsforebygging like viktig for langtids-ytelse-disse etter-kutteprosessene er forklart i detalj i veiledningen vår om kantbehandling og korrosjonsbeskyttelse for rustfritt stålnett.
Etter-skjærende etterbehandling og korrosjonsforebygging for rustfritt stålnett
Sikkerhetshensyn ved skjæring av rustfritt stålnett
Krav til personlig verneutstyr (PPE).
Kutting av rustfritt stål sveiset nett og vevd nett genererer skarpe kanter, metallgrader, gnister og noen ganger fint metallstøv. Riktig personlig verneutstyr (PPE) er avgjørende for å forhindre skader og langsiktige helserisikoer. Som et minimum bør operatører bruke kuttbestandige-hansker laget av kevlar eller stål-forsterkede fibre for å beskytte hendene mot sylskarpe-trådender. Standard stoffhansker er utilstrekkelige og kan lett rives ved håndtering av nyklippet netting.
Øyevern er like viktig. Vernebriller eller hel-ansiktsskjerm forhindrer at metallfragmenter kommer inn i øynene, spesielt når du bruker vinkelslipere, plasmakuttere eller mekaniske sakser. For skjærende verktøy bør hørselsvern brukes for å redusere langsiktig-hørselsskade forårsaket av høy-desibelstøy. I lukkede verksteder kan det også være nødvendig med åndedrettsvern, da kutting av rustfritt stål kan frigjøre fine partikler som irriterer luftveiene.
Fotbeskyttelse blir ofte oversett, men svært viktig. Sikkerhetsstøvler i stål- forhindrer skader fra fallende nettingpaneler eller avskårne-seksjoner. Langermet beskyttende klær minimerer hudens eksponering for varme gnister og skarpe trådender. Etablering av klare PPE-standarder beskytter ikke bare arbeidere, men forbedrer også produktiviteten ved å redusere ulykker og nedetid. I industri- eller konstruksjonsmiljøer er konsekvent bruk av PPE et grunnleggende, men essensielt krav for sikker skjæreoperasjoner i rustfritt stålnett.
Håndtere skarpe kanter og trådgrater etter kutting
En av de vanligste farene ved skjæring av rustfritt stålnett er eksponering for skarpe kanter og wiregrader. Både sveiset nett og vevd netting kan utvikle nål-lignende trådspisser etter kutting, noe som utgjør en alvorlig risiko under håndtering, transport og installasjon. Disse gratene kan lett punktere hud, skade hansker eller hake i seg beskyttende klær hvis de ikke behandles riktig.
Etter kutting skal nettingkanter umiddelbart inspiseres og behandles. Manuell avgrading ved hjelp av filer, slipeputer eller klaffskiver hjelper til med å jevne ut skarpe trådender og redusere risikoen for skade. For høy-volumproduksjon implementeres ofte automatisert kantbearbeiding eller sekundære slipeprosesser for å sikre konsistens og sikkerhet. I applikasjoner der mesh vil bli behandlet ofte, for eksempel filtreringspaneler eller flyttbare skjermer, er kantbehandling ikke valgfritt-det er et funksjonskrav.
I tillegg til avgrading kan kantforsterkningsmetoder benyttes. Folding av nettingkanten, sveising av en rustfri stålramme eller montering av U--formede kantlister forbedrer sikkerheten og forbedrer strukturell stabilitet. Riktig merking av nyklippede nettingpaneler hjelper også med å varsle arbeidere om potensielle farer. Håndtering av skarpe kanter er ikke bare et sikkerhetstiltak, men også et kvalitetskontrolltrinn som forbedrer brukervennligheten og profesjonaliteten til det ferdige nettingproduktet i rustfritt stål.
Brann- og gnistkontroll under kraftskjæring
Kraftskjærende verktøy som vinkelslipere, plasmakuttere og lasersystemer genererer gnister og varme som kan utgjøre brannfare, spesielt i verksteder som håndterer brennbare materialer. Rustfritt stål i seg selv er ikke brennbart, men gnister kan antenne støv, emballasjematerialer eller kjemiske rester i nærheten. Riktige brannforebyggende tiltak må være på plass før kutteoperasjoner starter.
Arbeidsområdene bør ryddes for brennbare materialer, og brannsikre barrierer eller gnistskjermer bør installeres der det er nødvendig. Brannslukningsapparater som er egnet for metall-relaterte branner må være lett tilgjengelige, og operatører bør være opplært i riktig bruk. Ved skjæring av store nettingpaneler kan gnister vandre flere meter, noe som gjør det viktig å etablere en kontrollert skjæresone.
Ventilasjon spiller også en rolle i gnist- og varmehåndtering. Tilstrekkelig luftstrøm reduserer varmeoppbygging og sprer røyk som genereres under skjæring. I industrielle omgivelser kreves ofte varmtarbeidstillatelser og sikkerhetssjekklister før man starter skjæreoperasjoner. Ved å proaktivt administrere gnister og varmekilder, kan produsenter og installatører redusere risikoen for brann-relaterte hendelser betraktelig ved skjæring av rustfritt stålnett.
Sikker håndtering og lagring av kuttede nettingpaneler
Når rustfritt stålnett er kuttet, er riktig håndtering og lagring avgjørende for å forhindre skader og materielle skader. Avkuttede nettingpaneler bør aldri stables tilfeldig, da eksponerte trådender kan forårsake kutt når panelene skifter. Bruk av avstandsstykker, beskyttende skillestykker eller trepaller bidrar til å opprettholde sikker avstand mellom panelene og forhindrer kantskader.
Løfting og transport av netting bør gjøres ved hjelp av passende teknikker. Store paneler kan kreve håndtering av to-personer eller mekanisk løfteutstyr for å unngå belastningsskader og utilsiktet fall. Når netting oppbevares vertikalt, bør sikre stativer brukes for å forhindre velting. Horisontal lagring bør sikre jevn støtte for å unngå bøyning eller vridning, spesielt for tynnere vevde masker.
Tydelig merking av kuttstørrelser, masketype og fareadvarsler forbedrer sikkerheten og effektiviteten på arbeidsplassen. Riktige lagringsforhold-tørt, rent og godt-organisert-beskytter også rustfritt stålnett mot forurensning og korrosjon før installasjon. Sikker håndteringspraksis sikrer at skjæreoperasjoner ikke introduserer nye risikoer under påfølgende stadier av bearbeiding eller bruk.
Presisjons- og toleransekontroll i nettingskjæring i rustfritt stål
Viktigheten av dimensjonsnøyaktighet for industrielle applikasjoner
Dimensjonsnøyaktighet er et kritisk krav ved skjæring av rustfritt stålnett for industriell bruk. Applikasjoner som filtreringssystemer, beskyttelsesskjermer og maskinbeskyttelse krever nøyaktige dimensjoner for å sikre riktig passform og ytelse. Selv små avvik i lengde eller bredde kan føre til installasjonsvansker, lekkasje eller redusert strukturell integritet.
Vevd netting byr på unike utfordringer fordi skjæring gjennom vevingen kan forårsake mindre forskyvninger i trådjusteringen. Uten riktig kontroll kan nettet frynse seg eller miste ensartethet langs kuttekanten. Sveiset mesh, selv om det er mer stivt, krever nøyaktig måling for å sikre at kuttede paneler justeres riktig med rammer eller monteringspunkter. Presisjonsskjæreverktøy, kalibrerte målesystemer og konsekvente oppsettsprosedyrer er avgjørende for å opprettholde stramme toleranser.
I produksjonsmiljøer påvirker dimensjonsnøyaktigheten også repeterbarheten. Å produsere konsistente nettingpaneler reduserer avfall, forbedrer monteringseffektiviteten og sikrer samsvar med kundenes spesifikasjoner. Presisjonsskjæring handler ikke bare om estetikk-det påvirker direkte den funksjonelle påliteligheten til nettingkomponenter i rustfritt stål i krevende bruksområder.
Kontrollere mesh-deformasjon under kutting
Rustfritt stålnett kan deformeres under kutting hvis feil teknikker eller verktøy brukes. Vevd mesh er spesielt utsatt for forvrengning fordi individuelle ledninger er sammenflettet i stedet for stivt festet. Overdreven kraft, feil fastspenning eller ujevnt skjæretrykk kan strekke eller komprimere nettet, og endre åpningsstørrelse og form.
For å minimere deformasjon, bør netting være sikkert fastklemt eller støttet under skjæring. Flate støtteflater forhindrer henging og opprettholder jevn spenning over panelet. For vevd netting hjelper skjæring langs en rett føring eller bruk av presisjonssaks å bevare trådjusteringen. I automatiserte skjæresystemer reduserer kontrollerte matehastigheter og optimaliserte skjærebaner belastningen på nettet.
Inspeksjon etter-kuttet er avgjørende for å identifisere eventuelle deformasjoner som kan påvirke ytelsen. Mindre forvrengninger kan korrigeres gjennom utflating eller oppstramming, men alvorlig deformasjon krever ofte om-kutting. Kontroll av deformasjon sikrer at rustfritt stålnett opprettholder sin utformede filtreringsnøyaktighet, styrke og utseende.
Toleransekrav for innrammede og sveisede sammenstillinger
Når rustfritt stålnett brukes i innrammede eller sveisede sammenstillinger, blir kuttetoleransene enda mer kritiske. Nettingpaneler må passe nøyaktig innenfor rammer for å tillate sikker sveising, bolting eller krymping. Inkonsekvente dimensjoner kan føre til ujevne sveiser, svake skjøter eller synlige hull som kompromitterer strukturell integritet.
For sveisede nettingrammer må det tas hensyn til termisk ekspansjon under sveising. Det kan være nødvendig å kutte paneler som er litt underdimensjonerte for å forhindre vridning eller knekking. I vevde nettingsammenstillinger sikrer opprettholdelse av firkantede kanter jevn spenningsfordeling når nettet er strukket eller sikret.
Klare toleransespesifikasjoner bør defineres under designstadiet. Å kommunisere disse kravene til produksjonsteam bidrar til å sikre konsistente resultater. Presisjonsskjæring skreddersydd for monteringskravene reduserer etterarbeid, forbedrer fugestyrken og forbedrer den generelle kvaliteten på nettingprodukter i rustfritt stål.
Kvalitetskontroll og inspeksjon etter kutting
Kvalitetskontrollen slutter ikke når kutteprosessen er fullført. Inspeksjon av kuttede rustfrie meshpaneler sikrer at dimensjonsnøyaktighet, kantkvalitet og generell integritet oppfyller prosjektkravene. Visuell inspeksjon identifiserer grader, ledningsskader eller feiljusterte åpninger, mens dimensjonskontroller bekrefter samsvar med spesifiserte toleranser.
I kritiske applikasjoner kan ytterligere testing være nødvendig. For filtreringsnett kan blenderkonsistens og åpent område måles for å bekrefte ytelsen. For strukturelle bruksområder kan flathet og stivhet evalueres for å sikre bæreevne-. Dokumentasjon av inspeksjonsresultater støtter sporbarhet og kvalitetssikring.
Implementering av standardiserte inspeksjonsprosedyrer reduserer risikoen for at defekt netting når installasjonsstedene. Kvalitetskontroll forsterker verdien av presisjonsskjæring og sikrer at rustfritt stålnett yter pålitelig gjennom hele levetiden.
Konklusjon
Å kutte rustfritt stål sveiset netting og vevd netting er en teknisk krevende prosess som direkte påvirker produktets ytelse, sikkerhet og lang levetid. Ved å forstå forskjellene mellom masketyper, tråddiametre og materialkvaliteter kan produsentene velge passende skjæreverktøy og metoder. Manuell kutting gir fleksibilitet for små-oppgaver, mens mekaniske og avanserte kutteteknologier gir presisjon og effektivitet for industriell produksjon.
Like viktig er sikkerhetspraksis, kantstabiliseringsteknikker og kvalitetskontroll etter-kutt. Ved å kombinere riktig planlegging, riktig verktøyvalg og disiplinert utførelse, kan ingeniører og produsenter oppnå rene kutt, opprettholde maskeintegriteten og redusere avfall. Å mestre disse kuttepraksisene sikrer at rustfritt stålnett fungerer pålitelig i filtrering, konstruksjon, drenering og industrielle applikasjoner-som gir langsiktig-verdi og konsistent ytelse.